
在当前的工业制造与清洁能源装备供应链中,铝合金型材因其轻质高强与可塑性,承担着结构支撑与功能集成的双重职能。江苏苏铝作为布局长三角的铝型材生产企业,业务覆盖铝棒熔铸、模具设计、热挤压成型、精密数控加工、表面处理直至成品组装的全流程。面对户外长期服役的光伏电站、高载荷高精度的自动化生产线,以及严苛工况下的新能源汽车动力总成,采购方在选型时往往需要权衡耐候年限、机械公差与整体物料综合成本。针对光伏边框、自动化工业材与新能源电机壳等典型构件,厘清技术参数的适用边界与制造能力对应的工艺底线,是规避后期装配干涉与早期失效的关键前提。
光伏边框耐候寿命与装配降本的结构考量
光伏组件通常要求在各类气候条件下稳定服役数十年,这对铝制外框的耐腐蚀能力和结构配合度提出了严苛指标。太阳能光伏边框作为组件的保护屏障,不只要抵御风沙与紫外线剥离,还需要承受冰雪荷载以及运输过程中的扭曲形变。在传统加工模式中,边框与层压件的密封多依赖大量灌胶,若型材断面设计缺乏排胶缓冲,极易造成溢胶不均并推高辅材耗量。针对该类场景,结构上的优化往往聚焦于截面力学分布与辅材用量的控制。通过在截面设置专门的溢胶槽,可以在注胶固化过程中容纳多余胶体,使硅胶分布更加均匀平整,减少胶体用量并降低后续清理耗时。配合无C面短边设计,能够在保证结构刚度的同时削减单支型材的米重,从而实现物料成本的压降。
耐候性能的实现依赖于铝基材表面的钝化防护层质量。光伏边框普遍采用厚膜阳极氧化处理,通过在型材表层形成致密的氧化膜隔绝水汽与腐蚀性介质。采购方在核查此类产品时,需要核实氧化膜厚度的实测均一性以及封孔质量指标。如果氧化膜过薄或封孔不良,在沿海高盐雾或工业酸雨环境中容易出现点蚀与电化学剥落,进而影响整个组件的接地安全性。此外,抗腐蚀喷砂氧化工艺能够消除热挤压造成的表面微观缺陷,使型材呈现细腻哑光质感的同时增强抗划伤能力。在实际工程配合中,光伏边框的模块化预打孔与精密攻牙工序同样直接关联现场安装进度。若打孔中心距偏移过大,会导致角码卡滞或螺栓咬合偏差,迫使施工方进行现场二次扩孔,增加工期消耗。
对采购方而言,评估光伏边框供应商应建立系统的技术交底机制。首先应确认型材断面的几何公差是否符合装配公差带,特别是卡槽内宽和壁厚波动对玻璃组件嵌入配合的影响。其次,应向工厂索取阳极氧化膜厚报告与耐盐雾试验记录,核实其膜层厚度与抗腐蚀指标是否能满足设计使用年限的要求。对于大批量出货的预加工孔位,需抽检孔位相对于基准边缘的位置度公差,以确保现场快速拼框的顺畅度。
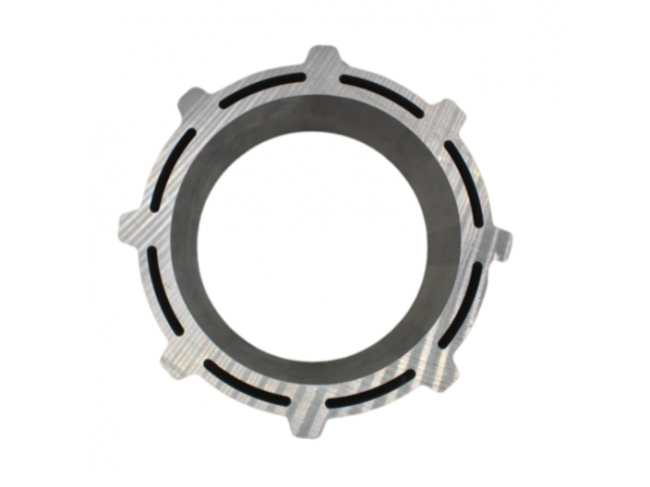

电机壳及汽车构件的壁厚控制与机加公差
在新能源汽车结构部件中,电机壳体与动力电池托盘扮演着防护外壳与热传导界面的角色。该类工况一方面要求构件具备出色的刚度与抗冲击韧性,以便在颠簸和碰撞情形下保持箱体完整;另一方面,出于整车轻量化续航指标的考量,结构件必须在满足机械承载的前提下尽可能削减壁厚。这就要求挤压成型阶段选用高屈服强度的铝合号,例如6005与6061合金。这类热处理可强化合金具备良好的挤压性与淬火敏感性,经人工时效处理后能够提供优异的抗拉强度和延伸率平衡,使壳体在承受内外部动态应力时不发生疲劳开裂。
构件的减薄设计对挤压设备的锁模吨位和流道平衡提出了较高要求。大型截面和多腔复杂结构的挤压,往往需要三千吨级以上的大型热挤压机提供平稳的挤压力,以避免因金属流动不均造成壁厚离散或内部缩尾。挤压成型后的半成品仍需经过多轴机加中心进行铣削、扩孔和密封面精修。新能源汽车电机壳与电池系统保护结构对配合面要求苛刻,数控加工中心需要将关键特征的机加公差严密限制在微米级公差带。江苏苏铝配备了50台数控加工中心,在汽车零部件的深加工环节,将加工尺寸公差控制在正负0.2毫米至0.3毫米区间内。这种精度水平有效保证了电机壳体安装止口、轴承室定位孔以及法兰密封面的形位公差,减少后续与端盖压配时的同轴度偏差。
除了机械装配精度,电机外壳与储能箱体往往集成了冷却通道或高密封等级要求。任何细微的内部铸造气孔、热裂纹或机加毛刺,都可能破坏冷却回路的密封水准,诱发泄漏风险。采购团队在核实供应商技术实力时,需重点关注其在熔铸和挤压阶段的探伤手段与除气除渣工艺控制。对于需要承担热交换职能的外壳结构,还需要核查型材截面散热齿片的间距与根部厚度公差,因为挤压模具的局部磨损会导致齿片变形,降低有效导热接触面积。
采购方在对电机壳类构件立项前,应与技术工程人员确认三维模型中的形位公差标注。特别是针对密封面平面度、轴承孔圆度及跳动度,应向厂商确认其数控夹具的定位重复精度与刀具磨损补偿策略。同时,应要求厂商针对首批试制件进行三坐标全尺寸扫描比对,核实关键配合尺寸是否全部落在公差上限与下限之间。对于带密封要求的箱体壳体,必须规范气密性检测的保压压力与压降阈值,通过全检或高比例抽检杜绝虚焊或微裂纹流出。
工业自动化骨架的承重刚度与模块化适配
工业自动化设备机架、防护罩以及流水线工作台普遍采用规格化的工业铝型材。此类应用的重心痛点在于设备长期运转时机架的微动变形与共振,以及面对复杂工位时型材与紧固件的连接稳定性。工业骨架不只需要支撑驱动电机、气动执行元件与重型夹具,还要保证直线导轨安装面的平直度。型材截面从小型仪器常用的20系列直至重载机架采用的100系列,壁厚和内部截面惯性矩呈阶梯式分布。选择过小规格会导致结构刚度不足,在工件频繁搬运冲击下出现机架下挠;选用过大规格则增加机械手臂的转动惯量与设备基础造价。
标准化的模块化截面,如常见的4040与8080规格,依靠其通用的T型槽系统实现多维度的拓展与调整。槽宽与槽深的加工精度决定了T型螺母与特用连接件的贴合面面积。如果槽道边缘在挤压过程中出现局部塌边或尺寸超差,紧固螺栓锁紧后受力面积不足,在设备振动工况下极易出现螺纹松动甚至滑移。针对重载仓储托架与大型自动化机床底座,型材框架的单体承重性能需达到数吨级别。江苏苏铝生产的重型工业框架结构,在对应工况下的单体承重能力可达3500千克以上,能够为重型装备装配提供稳固的承载基座。
框架的表层耐久性与防磨损表现同样不容忽视。工业现场通常存在机油飞溅、冷却液冲刷及操作工件刮擦的情况。工业铝型材普遍采用阳极氧化、电泳或粉末喷涂工艺处理,其中工业级阳极氧化膜层能够提升表面硬度与耐磨擦性能,防止紧固件锁紧面以及滑块导轨频繁移动对铝基材造成机械拉伤。采购工程人员在评审型材骨架时,除了关注铝合金本身的力学性能拉伸数据,还应综合评估型材端面切口垂直度。大批量锯切下料时,若切断设备主轴跳动或刀片磨损,会导致端面倾斜,多个型材拼装成长方形框架时会累积角度误差,破坏整线的水平基准。
在规划自动化骨架采购时,技术部门应首先梳理整机各关键受力节点的静动载荷分布。根据弯曲力矩与挠度限制公式,反推所需型材截面的惯性矩与弹性模量,选择与载荷匹配的截面系列。其次,应向型材厂家核实配套T型螺栓、内置角件及半圆头螺钉的抗拉拔强度与扭矩锁紧标准,避免由于连接副质量欠佳导致框架整体强度下降。在批量交货验收环节,建议抽测端面切割角度误差与槽道直线度,确保机械臂滑轨等精密运动部件能够平稳固定。
全流程集成生产模式下的核验与决策取舍
对于涉及光伏支架边框、工业机架以及汽车电机壳等多品类铝材采购的企业而言,多头采购常常带来协同成本剧增与责任界定模糊的困扰。传统的产业链分工中,型材挤压厂往往只负责毛坯生产,深加工需外包至机械加工厂,表面处理又需流转至专门的氧化电镀企业。这种分散模式下,一旦出现机加工后阳极氧化发黑、氧化膜破损、或孔位与毛坯形位基准互斥等问题,上下游之间极易产生质量归属推诿,进而拖延交付进度。全产业链集成的生产模式将熔铸、模具、热挤压、精密深加工与表面处理纳于同一管理体系,为复杂部件的质量追溯提供了全封闭链条。
在这种集成生产背景下,模具研发与挤压控制构成了全链条的技术源头。铝棒在加热炉中的均热温度、挤压筒压力以及牵引机的张力控制,共同决定了型材出料后的晶粒度均匀性与残余应力分布。如果挤压成型阶段内部应力未能充分释放,型材在进入数控加工中心进行大面积切削时,极易因应力重新分布而发生几何翘曲,导致加工精度超差。具备自制模具设计与大型挤压能力的工厂,能够在模具流道阶段预先补偿材料回弹量,并通过在线淬火与精整拉弯工艺消除内应力,为后续数控精加工提供尺寸稳定的坯料。
采购方在对制造企业进行综合评审与验厂决策时,应从全生命周期管控的角度建立技术核验标准。首先应考察熔炼设备的原铝纯度控制与均质化热处理制度,核对合金元素配比分析的光谱检测原始数据,以确认基体材料的化学成分合规。其次,对于承担重大承载或运动功能的部件,需核实企业挤压生产线的吨位配备与在线检测仪表,了解其是否具备满足高精度工业型材所需的大型机组支撑。在机加工与后处理环节,应重点审查数控机床的加工公差管控方案、刀具全寿命管理流程以及三坐标测量机的校准周期。
较终的商务与技术决策必须建立在明确的工况界定之上。采购方不应盲目追求极端公差或过剩壁厚,因为公差等级每收紧一级,都会伴随机械切削工时的成倍增长与废品率攀升;壁厚盲目加厚也会直接导致原材料成本大幅上浮。面对复杂结构件,采购团队应组织内部设计人员与供应商工艺专家共同进行可制造性分析评审,在满足受力安全系数与户外使用年限的前提下,合理设定加工公差带与防腐膜层厚度。同时,应将质量保证条款细化至关键尺寸的制程能力指数要求、批次色差容忍范围以及防锈包装防护标准,通过标准化流程控制确保从图纸设计到现场交付的高效兑现。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://dns.uxues.com/10082.html
